製造業向け在庫管理システム完全ガイド|メリット・機能・選び方を解説
製造業向け在庫管理システムは、現場の生産性と収益性を根底から支える仕組みです。
適切なシステム運用により、資材のジャストインタイム調達や過剰在庫の防止、確実な納期遵守を実現できます。これらは偶然ではなく、テクノロジーを活用した適切な在庫管理の成果です。
しかし、多くの現場では今なおExcelや手作業に頼っており、「欠品」「過剰在庫」「リアルタイム把握の遅れ」といった課題を抱えています。これらは生産遅延やコスト増加、機会損失に直結する深刻な問題です。
本記事では、製造業向け在庫管理システムの基本機能や導入メリット、失敗しない選び方から最新トレンドまで分かりやすく解説します。新規導入を検討中の方はもちろん、既存システムの見直しをお考えの方もぜひ参考にしてください。
製造業における在庫管理システムとは
製造業向け在庫管理システムとは、原材料・仕掛品・完成品などの在庫状況を一元的に把握・管理し、入出庫や在庫数量、ロットなどを効率的に管理する仕組みです。
単純な在庫追跡ツールとは異なり、製造業向け在庫管理システムは生産プロセスと密接に連携します。リアルタイムのレポーティングや需要予測によって在庫状況の可視化・最適化を支援するだけでなく、調達・倉庫管理・物流などの関連業務と連携し、サプライチェーン全体の在庫状況を把握するための基盤として機能します。
多くのメーカーは、こうした業務を自動化するために製造業向け在庫管理ソフトウェアを導入しています。リアルタイムモニタリング、自動発注、KPI(在庫回転率や保管コストなど)の追跡により、より深い洞察と迅速な意思決定が可能になります。特に電子機器、自動車、食品製造といった業界では、資材の取り扱いが収益性に直結するため、こうした仕組みの重要性は一層高まります。
本質的に、製造業向け在庫システムは単なる在庫の数量管理にとどまらず、サプライチェーン全体における資産の動きを調整する役割を担っています。コスト効率と顧客満足度のバランスをいかに取るかが、製造業の財務的成功と競争力を大きく左右します。
製造業が在庫管理システムを導入するメリット
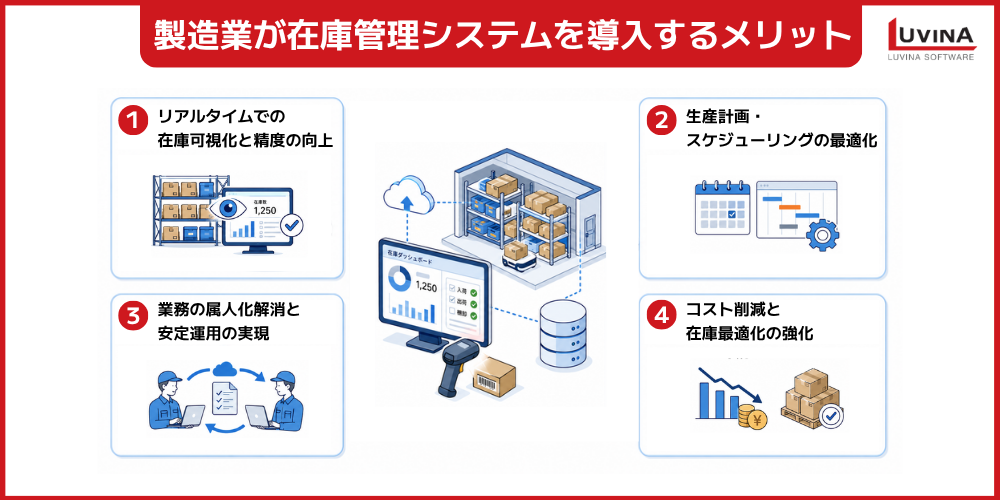
製造業向け在庫管理システムを導入することで、在庫管理の効率化やコスト削減だけでなく、サプライチェーン全体の最適化にもつながります。ここでは、代表的な4つのメリットを解説します。
製造業向け在庫管理システムによる業務効率化とコスト削減
リアルタイムでの在庫可視化と精度の向上
製造業向け在庫管理システムを導入することで、複数倉庫や生産ラインに点在する原材料・仕掛品(WIP)・完成品の在庫状況をリアルタイムで一元管理できます。勘や経験に頼る従来の運用から脱却し、正確なデータに基づく可視化を実現することで、手作業によるヒューマンエラーを大幅に削減可能です。その結果、欠品や過剰在庫に伴うコストを最小限に抑えられ、特に取扱部品点数の多い製造現場ほど大幅な業務効率化と精度向上を実感できます。
生産計画・スケジューリングの最適化
資材の在庫状況や入荷予定を生産計画と連携することで、必要な資材を適切なタイミングで確保しやすくなります。これにより、資材不足による生産計画の変更やライン停止のリスクを抑え、生産計画の安定化につなげられます。これにより、生産ラインの停止を防ぎ、計画通りに業務を完了できる柔軟な生産体制を確立できます。
業務の属人化解消と安定運用の実現
標準化した運用ルールをシステム化することで、特定の担当者の経験や勘に依存した業務の滞りを防ぎ、組織的な安定運用を実現します。また、クラウド型のシステムを活用することで、データのバックアップや障害対策を強化し、安定した業務運用につなげることも可能です。
コスト削減と在庫最適化の強化
材料費や人件費などの総合的なコストが可視化され、これまで把握しにくかった工程ごとの無駄を明確に特定できます。また、在庫回転率や保管コストを継続追跡することで過剰在庫や滞留在庫を早期に発見し、適切な在庫水準を維持可能です。無駄な保管スペースと管理コストを削減することで、企業全体の収益性向上に直接貢献します。
製造業向け在庫管理ソフトウェアの主要機能
製造業向け在庫管理システムは、生産サイクルの各段階で可視性・自動化・正確性を提供する中核ハブです。自社の目的に適した機能が搭載されているかを把握することで、導入効果を最大限に高められます。
以下に、主要機能の概要と導入によるメリットを整理しました。
|
主要機能 |
機能の概要 |
導入メリット・活用シーン |
| リアルタイム追跡・バーコードスキャン | バーコードやRFIDを活用し、入出庫時に在庫データを即座に更新。 | 原材料・仕掛品・完成品の正確な数量を常に把握し、手入力ミスを排除。 |
| 発注書の自動生成 | あらかじめ設定した安全在庫の閾値を下回った際、自動で発注書を作成。 | 資材切れによる生産ライン停止を防ぎ、発注漏れや業務負担を軽減。 |
| ロット・シリアル番号管理 | 製品や原材料のロット番号・シリアル番号を一元追跡。 | 食品・医薬品・電子機器などで求められるトレーサビリティの確保と品質管理。 |
| 受注プロセスの効率化 | 受注から出荷・配送(フルフィルメント)までの進捗を可視化。 | 注文ライフサイクルの迅速化により、納期遵守率と顧客満足度を向上。 |
| コスト監視・レポーティング | 活動基準原価計算(ABC)に対応し、大手ERP( SAP、Oracle、Microsoft Dynamics 365等)と連携。 | 工程ごとの原価を可視化し、正確なコスト管理とデータに基づく意思決定を支援。 |
| モバイル・クラウド対応 | スマホやタブレットを利用し、場所を問わずリアルタイムでデータ共有・更新。 | 現場とオフィス間の情報ギャップを解消し、現場対応や意思決定をスピード化。 |
製造業で在庫管理が難しい理由と主な課題
製造業の在庫管理には、業務の複雑さや情報の分散など、さまざまな課題があります。ここでは、製造業が在庫管理システムを導入する際に直面しやすい4つの課題と、その対策を解説します。
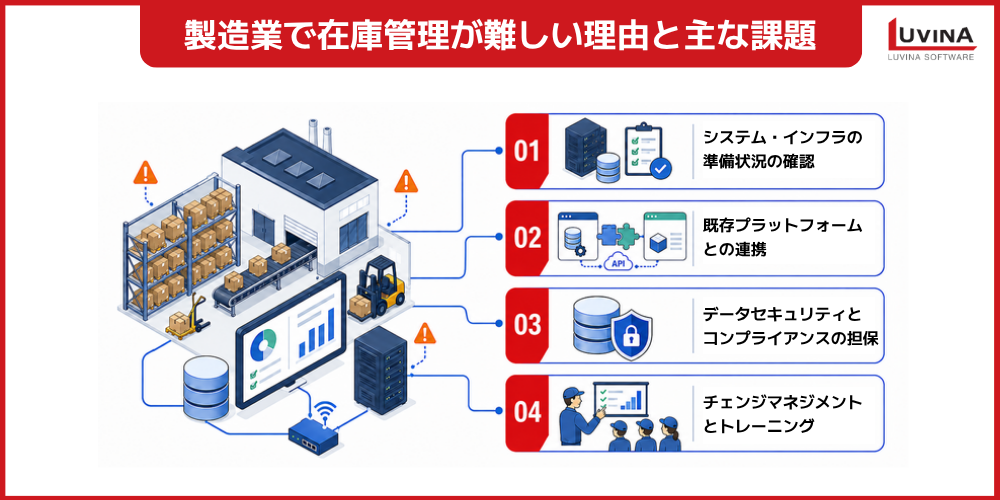
システム・インフラの準備状況の確認
製造業向け在庫管理システムの性能を十分に発揮するには、最新ハードウェアや堅牢なネットワーク等のインフラ整備が不可欠です。既存環境が老朽化していると処理遅延やシステム停止を引き起こし、現場業務に支障をきたす恐れがあります。
特に、長年利用している基幹システムや業務システムが残っている場合は、新しい在庫管理システムとの連携が難しくなるケースもあります。 既存システムの老朽化や複雑化が課題となっている場合は、システム刷新や移行についても検討する必要があります。
>>> 関連記事:【完全ガイド】製造業のレガシーシステムとは?課題・刷新メリット・移行の進め方を解説
導入前には、モバイル対応やリモートアクセス、大量データ処理に耐えるインフラ環境であるかを必ず確認しましょう。
既存プラットフォームとの連携
製造業向け在庫管理システムの導入成功には、既存のERPや会計・生産管理システムとシームレスに連携できるかが鍵となります。連携不足はデータのサイロ化を招き、サプライチェーン全体の状況把握を阻害します。導入時は堅牢なデータ同期やETL(抽出・変換・格納)プロセスを整備し、全社で一貫したリアルタイムデータの一元管理を実現することが重要です。
データセキュリティとコンプライアンスへの対応
在庫データには原価や取引先情報など機密性の高い財務データが含まれるため、万全なセキュリティ対策が不可欠です。役割に応じたアクセス権限設定や通信の暗号化、定期監査を実施し、情報漏洩リスクを最小限に抑える必要があります。また、食品や医薬品業界等で求められるトレーサビリティに関する法規制や業界標準への対応も、システム選定時の必須要件です。
チェンジマネジメントとトレーニング
システムの定着には、現場の心理的抵抗の軽減と従業員教育という「人」へのアプローチが不可欠です。導入目的の明確化や段階的な移行、丁寧なトレーニングを実施しない場合、操作ミスや業務不全の原因となります。計画的なチェンジマネジメントにより現場の適応を促すことで、導入初期のエラーを防ぎ、システム導入の効果を最大限に引き出せます。
製造業に合った在庫管理システムの選び方
製造業向け在庫管理システムは、導入するだけでなく、自社の業務や生産規模に合ったシステムを選ぶことが重要です。必要な機能や操作性はシステムによって異なるため、導入後の効果を高めるには、自社の課題や業務プロセスに適したものを見極める必要があります。ここでは、在庫管理システムを選ぶ際に確認したい6つのポイントを解説します。
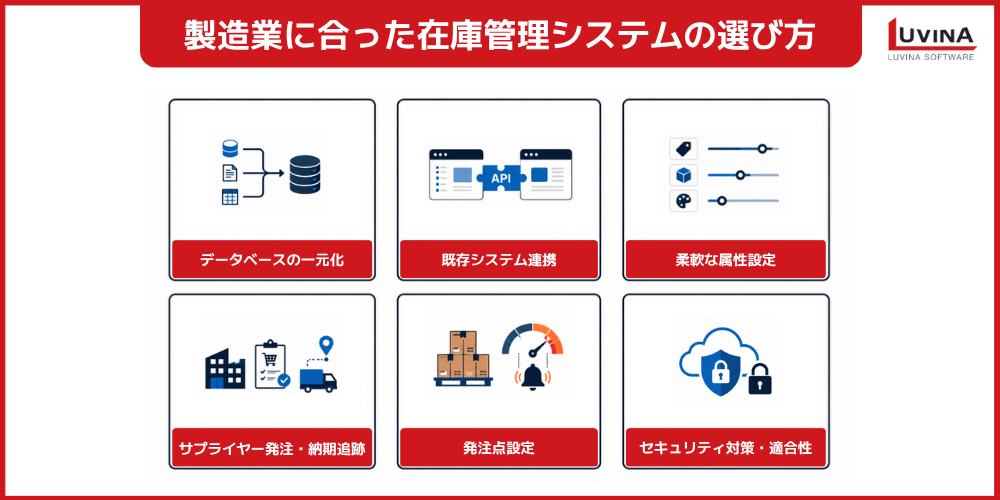
データベースの一元化
製造業向け在庫管理システムを選ぶ際は、全拠点の製品・資材データを集約できる一元管理機能が不可欠です。情報を一箇所に統合することで二重登録やデータの齟齬を防ぎ、最新の在庫情報を全社でリアルタイムに共有できるようになります。
既存システム連携
製造業向け在庫管理システムの選定では、 ERP、会計システム、生産管理システム、販売管理システムなとの高い連携性が不可欠です。スムーズにデータ連携できるシステムを選ぶことで、導入時のデータ移行コストや二重入力を削減し、部門間での円滑な情報共有を実現できます。
柔軟な属性設定
サイズやカラー、仕様違いなどの複雑なSKUやバリエーションを柔軟に設定できる機能が重要です。製品属性を細かく正確に区別・管理できるシステムを選ぶことで、誤出荷を防ぎ、受注や生産計画の精度を大幅に向上させられます。
発注・入荷予定・納期管理
発注書の発行や資材の発注状況や入荷予定、納期を一元管理できるシステムは、調達業務の効率化に貢献します。資材の入荷予定をリアルタイムで把握できれば、納期の遅れを未然に防ぎ、生産計画の変更にも柔軟に対応可能です。
発注点設定
在庫数量があらかじめ設定した発注点を下回った際に、アラート通知や発注処理を行える機能が重要です。担当者による手動確認の負担や発注漏れをなくし、欠品リスクや機会損失の抑制につながります。
クラウド対応とセキュリティ
マルチデバイス対応のクラウド型在庫管理システムなら、拠点や現場を問わずリアルタイムで最新データを確認できます。利便性に加え、通信の暗号化やアクセス権限管理など、堅牢なセキュリティ体制が整っているかも必ず確認しましょう。
【2026年最新】製造業の在庫管理におけるトレンド・最新動向
2026年の製造業では、AIやIoTなどのデジタル技術を活用した在庫管理が進んでいます。ここでは、在庫管理の効率化や需要予測、サプライチェーン強化につながる6つの最新トレンドを解説します。
AI主導の需要予測・自動化
AIを搭載した製造業向け在庫管理システムは、過去の販売データや季節変動、需要動向などのデータを分析し、需要予測の精度向上や在庫調整の自動化を支援します。従来の経験則による予測から脱却することで、人的ミスや欠品・過剰在庫リスクを大幅に削減し、複数拠点における最適な在庫水準の維持に貢献します。
さらに近年は、生成AIを製造業の業務に活用する動きも広がっています。在庫管理においても、蓄積されたデータの分析やレポート作成、業務上の問い合わせ対応など、さまざまな用途への活用が期待されています。
>>> 関連記事:製造業における生成AI活用ガイド|事例10選から導入ロードマップまで徹底解説
サステナビリティへの対応
在庫管理システムに高度なデータモデリング技術を組み込むことで、輸送ルート最適化や廃棄物最小化によるCO2排出量削減が可能になります。環境規制への適合はもちろん、環境意識の高い顧客・取引先からの信頼獲得とブランド価値向上に寄与します。
業界特化型ソリューションの普及
厳格な規制が伴う医薬品やヘルスケア分野等では、汎用システムでは対応できない専門的な要件が存在します。原材料のトレーサビリティ管理や製造工程の厳密な追跡に対応した業界特化型在庫管理システムを採用することで、コンプライアンス遵守と正確な在庫運用を両立できます。
サプライチェーン全体の可視化
クラウドやIoTを活用することで、複数拠点の在庫状況をリアルタイムで把握できる環境が整いつつあります。拠点ごとの情報分断を解消し、サプライチェーン全体を可視化することで、潜在リスクの早期発見やデータに基づく迅速な意思決定につなげられます。
OT分野におけるサイバーセキュリティ強化
センサー機器や産業制御システム(ICS)との接続が進む中、サイバー攻撃や情報漏洩への対策が不可欠です。高度な監視システムや通信の暗号化、厳格なアクセス権限管理を導入することで、重要データと生産設備の両方を安全に保護する体制を構築できます。
スマートファクトリー・インダストリー4.0エコシステムとの統合
在庫管理システムとMES、PLM、IoTなどを連携することで、在庫情報だけでなく、生産実績や製品情報、設備データなどを横断的に活用できるようになります。特にIoTを活用した予知保全は、設備の突発的な故障やダウンタイムを未然に防ぎ、生産効率の最大化に貢献します。
まとめ
製造業の在庫管理では、正確な在庫把握と業務効率化が重要です。在庫管理システムを活用することで、在庫の適正化やコスト削減、業務の効率化を図り、サプライチェーン全体の最適化にもつなげられます。
一方で、導入効果を高めるには、自社の業務課題や運用方法に合ったシステムを選ぶことが重要です。既存システムとの連携や現場への定着も含め、導入前に必要な機能や運用体制を整理しておく必要があります。
ルビナソフトウエアでは、製造業の業務課題に合わせたシステム開発・導入を支援しています。在庫管理システムの導入や既存システムの改善、業務効率化をご検討の際は、ぜひお気軽にご相談ください。
よくある質問
Q1. 製造業における在庫管理システムとは?
製造業向け在庫管理システムとは、原材料の調達から仕掛品(WIP)、完成品の出荷に至る生産プロセス全体の在庫をリアルタイムで計画・管理・追跡する仕組みです。単なる在庫記録ツールとは異なり、需要予測や生産計画と連携して調達・倉庫・物流を一元化し、現場の生産性と収益性を最適化するコントロールセンターの役割を果たします。
Q2. 製造業が在庫管理システムを導入するメリットは?
リアルタイムでの在庫可視化による精度の向上をはじめ、生産計画・スケジューリングの最適化、業務の属人化解消、そして過剰在庫や欠品の防止に伴うコスト削減と収益性向上が挙げられます。データに基づく正確な在庫把握により、生産遅延や機会損失を防ぎ、企業全体の生産性向上や競争力強化につなげられます。
Q3. 製造業向け在庫管理ソフトウェアの主な機能は?
バーコードやRFIDを用いたリアルタイム在庫管理、発注・入荷管理、ロット・シリアル番号によるトレーサビリティ管理、ERPや生産管理システムとの連携、在庫・コスト分析、モバイル・クラウド対応などが代表的な機能です。
Q4. 製造業向け在庫管理システムの選び方は?
全拠点のデータを集約できるデータベースの一元化、既存のERPや会計システムとの高い連携性、製品バリエーションに対応する柔軟な属性設定、サプライヤー納期追跡、自動発注点アラート、堅牢なセキュリティを備えたクラウド対応の6点を評価軸として、自社の生産体制や規模に適したシステムを選定することが重要です。
Q5. 2026年の製造業における在庫管理のトレンドは?
AIを活用した需要予測と在庫最適化、サステナビリティ・GX対応、医薬品や電子機器等に特化した業界別ソリューション、サプライチェーン全体のリアルタイム可視化、OT領域のサイバーセキュリティ強化、そしてMESやデジタルツイン等と統合したスマートファクトリー化が2026年の主要な動向です。