製造実行システム(MES)とは?仕組み・機能・導入メリットを解説【2026年最新】
製造業では、生産計画と製造現場の実行状況を正確に把握し、迅速に対応することが求められています。一方で、Excelによる手作業の管理やシステム間の情報分断などにより、現場の状況をリアルタイムに把握できないケースも少なくありません。
こうした課題の解決に活用されるのが、製造実行システム(MES)です。MESは、製造現場の進捗や品質、設備などの情報を収集・管理し、生産計画と現場の実行をつなぐ役割を担います。
本記事では、MESの基本的な仕組みや役割、主な機能、導入によって得られるメリットをわかりやすく解説します。さらに、MESが活用されている業界や導入事例、システム選定のポイント、導入時の課題についても紹介します。 MESの導入を検討している方は、ぜひ参考にしてください。
製造実行システム(MES)とは
MES(製造実行システム:Manufacturing Execution System)は、製造現場の作業プロセスに関する情報をリアルタイムに収集・管理・記録するシステムです。事前に策定された生産計画だけでは把握しにくい現場の変化にも対応し、現場で日々変化する状況に合わせて、原材料から完成品に至る製造工程全体を動的に管理する点が大きな特徴です。
システム上の位置付けでは、MESは経営計画を担うERP(統合基幹業務システム)と、実際の製造ラインをつなぐ実行層の役割を果たします。ERPが「何のために、何を、どれだけ作るか」という全社的な計画を担当するのに対し、MESは「現場で実際にどのように作られているか」という実行プロセスを制御します。
製造現場の機械や作業者、IoTセンサーから収集したデータを活用し、生産の進捗や設備の稼働状況を即座に可視化します。計画と実績のギャップを現場レベルでいち早く検知して迅速な意思決定を可能にすることが、MESの重要な役割の一つといえます。
ERPとMESは役割が異なる一方、製造現場の効率化には両者の連携が重要です。それぞれの違いや具体的な連携方法を理解しておきましょう。
>>> 関連記事:【完全ガイド】ERPとMESの違いとは?連携方法・導入のポイントを解説
製造実行システム(MES)が注目される背景
市場環境の変化が激しい現在、MESへの注目度は年々高まっています。産業自動化の進展や品質規制の強化、さらに導入コストの適正化を背景に、世界市場は今後も大きな成長が見込まれています。
現代の製造業では、生産サイクルの短縮や品質管理の厳格化、設備・データの複雑化といった課題への対応が急務です。従来の事後対応型の管理から脱却し、データに基づく先回りした経営へシフトすることが求められています。
MESは製造プロセス全体をリアルタイムに可視化し、ボトルネックの早期発見やダウンタイムの削減を実現します。現場の「人・設備・モノ」の動きを統合管理することで、迅速かつ正確な意思決定を強力に支援します。
実際に、ある製薬企業では~リードタイム30%短縮と在庫コスト20%削減を達成しました。また、ある製薬企業ではスケジューリングと在庫管理の最適化により、リードタイム30%短縮と在庫コスト20%削減を達成しました。
このように、MESは品質向上やコスト削減を支援するソリューションです。工場の規模や業種を問わず、製造業の競争力と収益性を高めるDX推進の鍵として導入が進んでいます。
MESの主な機能
MESの役割を深く理解するためには、現場でどのような業務を支援しているのか、主要な機能を把握することが重要です。MESは製造プロセス全体を網羅する多様な機能を備えています。
| 機能 | 概要と主な役割 |
| 生産スケジューリング | 設備能力や納期などの制約条件を考慮し、最適な生産順序を計画します。 |
| リソース配分・管理 | 作業員・原材料・設備の状況をリアルタイムで把握し、適切に管理・配分します。 |
| 作業指示(ディスパッチ) | 優先順位に応じた作業指示を現場へリアルタイムに配信・調整します。 |
| 文書管理 | 作業手順書や仕様書などの最新データを一元管理し、現場へ共有します。 |
| データ収集 | IoT機器や作業員から生産実績や稼働データを自動で収集します。 |
| 労務・スキル管理 | 作業員の稼働状況や保有資格、作業権限を適切に管理します。 |
| 品質管理 | 品質検査結果や規格外データの発生状況をリアルタイムで監視します。 |
| 工程管理 | 着工から完成までの生産プロセス全体を制御し、進捗を可視化します。 |
| 設備保全管理 | 設備の予防保全や修繕記録を管理し、設備停止のリスク低減につなげます。 |
| トレーサビリティ | 製品の製造履歴や原材料のロット情報を正確に追跡・記録します。 |
| パフォーマンス分析 | 生産実績をKPIと照合し、業務改善に必要な分析レポートを作成します。 |
これらの機能は個別で稼働するのではなく、相互にデータ連携することで工場全体の可視化を実現します。計画・実行・記録のプロセスを一体化することで、生産性の向上と品質確保を同時に達成できます。
製造業では、MESだけでなく製品情報や設計・開発プロセスを管理するPLMも重要な役割を担います。両者の違いを理解して、自社に必要なシステムを検討しましょう。
MESの仕組み
MESが製造現場でどのように機能するのかを理解するには、データの収集から分析・改善までの流れを把握することが重要です。
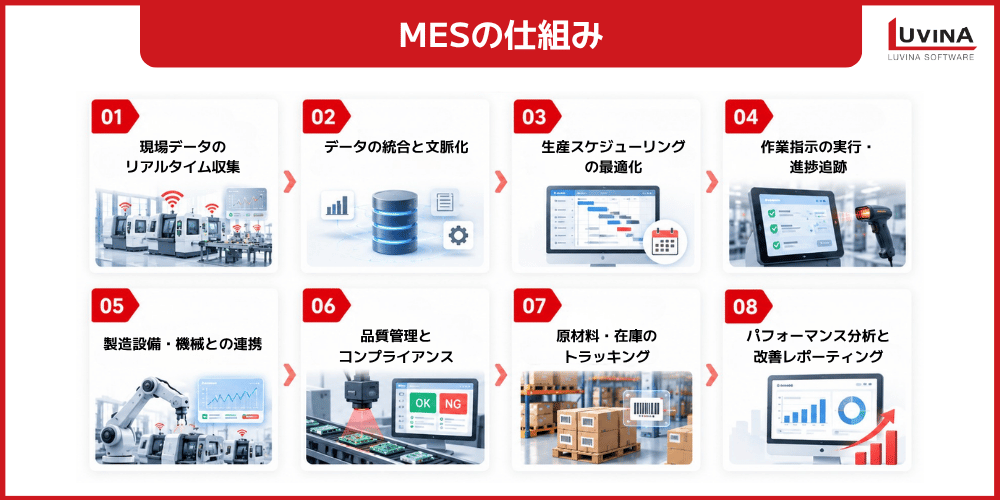
ここでは、MESの仕組みを8つのステップに分けてわかりやすく解説します。
ステップ1:現場データのリアルタイム収集
MESは、設備やIoTセンサー、作業者、ERPなどの外部システムから、稼働状態や生産量、品質データといった多様な現場データをリアルタイムに収集します。手作業による伝達や推測に頼らず、現場の最新実績をダイレクトに把握することで、正確な事実に基づく迅速な意思決定を実現します。
ステップ2:データの統合と文脈化
収集された生データはMES上で統合・分析され、工場全体の状況を一目で把握できるダッシュボードに表示されます。「設備・資材・作業者・注文」の情報を紐付けることで、単なる数字の羅列ではなく、即座に現場の意思決定に活かせる意思決定に活用できる意味のある情報へ変換します。
ステップ3:生産スケジューリングの最適化
上位システムからの生産指示をもとに、現場の状況に応じた詳細なスケジューリングを行います。設備の空き状況や作業員のスキル、原材料の在庫状況などの制約条件を総合的に考慮するため、無駄のない現実的な生産計画を作成できます。
ステップ4:作業指示の実行・進捗追跡
ワークステーションや作業者へ、仕様書や手順書を添えた具体的な作業指示をリアルタイムで配信します。作業の進捗に伴い仕掛品ステータスを自動更新し、万が一遅延や工程異常が発生した際には即座にアラートを発信して被害を最小限に抑えます。
ステップ5:製造設備・機械との連携
PLCやIoTセンサー、通信プロトコルを介して製造設備と直接連携します。手動入力を行わずに生産実績や設備状態を自動で取得できるため、稼働状況の可視化はもちろん、突発的な設備トラブルにも迅速な一次対応が可能となります。
ステップ6:品質管理とコンプライアンス
生産工程における検査数値やテスト結果をリアルタイムで記録・監視します。設定した規格値からの逸脱を検知すると直ちに通知を発行するほか、製造履歴データを継続的に蓄積することで、高い品質水準の維持とコンプライアンス遵守を両立します。
ステップ7:原材料・在庫の追跡管理
工場内における原材料や部品、半製品の動きを工程ごとにリアルタイム追跡します。正確な在庫情報に基づき適切なタイミングで資材を補充できるため、過剰在庫を防ぎつつ、資材待ちによるライン停止や材料ロスを大幅に削減します。
ステップ8:パフォーマンス分析と改善レポーティング
蓄積された生産データを基に、稼働率(OEE)や生産効率を示すダッシュボードおよび分析レポートを自動生成します。データに基づくボトルネックの特定や継続的な改善活動を後押しし、工場全体の生産性向上を実現します。
MESを導入するメリット
MESを導入することで、製造現場の情報を一元的に管理し、業務の効率化や品質向上につなげられます。
ここでは、MESの導入によって期待できる主なメリットを、品質・コスト・生産性などの観点から解説します。
品質管理の強化
異常や規格外を検知した際にアラートを発信し、必要に応じてライン停止などの対応につなげられます。不良品の連続発生を未然に防ぎ、手直し作業や材料廃棄を最小限に抑えることで、歩留まりの向上と品質安定化を実現します。
設備稼働率(OEE)の向上
MESは作業員・原材料・設備の稼働状態を最適化し、突発的な停止を防ぐ保全計画と連動したスケジュールを作成します。ボトルネックを解消して設備総合効率(OEE)を最大化し、無駄なチョコ停やダウンタイムを削減します。
仕掛品・在庫の削減
原材料や仕掛品(WIP)、完成品の在庫状況をリアルタイムで正確に可視化します。過剰な安全在庫や滞留を防止することで、保管スペースの圧迫を防ぎ、在庫管理にかかる在庫管理にかかる資金やハンドリングコストの削減につなげます。
ペーパーレス化の推進
紙の作業指示書や手書きの帳票をデジタル化し、転記ミスや書きモレなどのヒューマンエラーを防止します。ペーパーレス化によりデータ入力の工数を削減し、現場の情報を工場全体へ即座に共有・活用できる環境を整えます。
トレーサビリティの確保
製品・ロットごとに使用した原材料や作業履歴、検査データを紐づけて一元管理します。万が一の不具合発生時にも迅速な影響範囲の特定(追跡)が可能となり、品質保証体制の強化や規制・監査対応の負担軽減に貢献します。
製造コスト全体の削減
工程の最適化と自動化により、作業工数や不良廃棄、生産遅延に伴うロスを低減します。人件費・在庫保管費・やり直しコストを幅広く削減することで、製造原価の抑制と工場全体の収益性向上を実現します。
業務効率化とロス削減
製造現場の進捗や稼働状況をリアルタイムに可視化することで、異常の早期発見と迅速なトラブル対応が可能になります。現場のムダ・ムラ・ムリの削減を支援し、手直しや資材廃棄といったロスを最小限に抑えて生産性を高めます。
MESを活用している主要業界
MESは、特に規制要件や品質管理の基準が厳格な業界で幅広く導入されています。製品の安全性や品質保証が強く求められる分野において、生産プロセス全体を正確に管理・記録する役割を果たします。
主な活用業界には、製薬・医療機器・バイオテクノロジーといったヘルスケア分野をはじめ、食品・飲料、航空宇宙・防衛産業などが挙げられます。これらの業界では、原材料の調達から製造工程、出荷に至るまで、製品の品質や安全性を確認するための記録管理が重視されています。
MESを導入することで、作業手順の遵守を支援し、品質データや生産実績をリアルタイムで自動記録できます。監査対応の工数を大幅に削減できるだけでなく、コンプライアンスの遵守体制を強固に構築できます。
万が一のリコール発生時にも、 MESに蓄積された製品・ロットごとの詳細な製造履歴から原因工程や対象範囲の迅速な特定に役立ちます。迅速な初期対応により、影響を最小限に抑え、企業のブランド価値と社会的信用を守ります。
業界別のMES活用事例
MESは業界ごとの特有な課題に対応し、生産プロセスの最適化と標準化を実現します。代表的な業界におけるMESの活用シーンは以下の通りです。
| 業界 | 現場の課題・特徴 | MESの主な活用例 |
| 自動車 | 大量・多段階の複雑な組み立て工程と厳格な品質管理 | 車両の進捗追跡、部品供給のリアルタイム同期、リコール対応の効率化 |
| 製薬 | GMP適合や規制コンプライアンス、厳格なバッチ管理 | 電子バッチ記録(EBR)の自動化、バッチ別の完全なトレーサビリティ管理 |
| 食品・飲料 | レシピ管理と食品安全基準(HACCP等)への対応 | 原材料・ロット追跡、処方管理、アレルゲン交差汚染の防止サポート |
| 電子機器 | 部品点数が多く高度に自動化された実装・検査ライン | BOM(部品表)管理、表面実装(SMT)設備との連携、基板の追跡 |
| 航空・宇宙・防衛 | 複雑な組立てと長期にわたる厳格な品質文書管理 | 部品ごとの製造・検査履歴の記録、作業指示と規格適合の文書化 |
| 消費財(FMCG) | 多品種展開と高速ラインにおける切り替え対応 | 複数ラインの稼働調整、パッケージ変更の管理、生産出力の追跡 |
| テキスタイル・靴 | 人手作業が多く柔軟な受注生産が求められる現場 | 工程別の進捗可視化、作業者別の生産性測定、不良率と納期の管理 |
| 建材・金属 | エネルギー効率とバッチ間における品質の均一化 | 原材料・エネルギー消費量の追跡、炉のプロセスパラメータ監視 |
| 化粧品 | 厳格な成分配合管理と有効期限・ロット表示対応 | 処方・混合プロセスの制御、ラベル印字データと有効期限の一元管理 |
業界によって管理対象は異なるものの、MESは共通して「プロセスの標準化」「リアルタイムな可視化」「トレーサビリティの確保」という価値を提供します。自社の業種や生産形態に合わせた機能を活用することが成功の鍵となります。
失敗しないMESの選び方
MESを選定する際は、自社の業務プロセスや製造現場の課題に適したシステムを見極めることが重要です。機能や業界要件への適合性に加え、既存システムとの連携性、操作性、拡張性、ベンダーのサポート体制などを総合的に確認しましょう。
導入目的と運用ニーズの明確化
MES導入で最大の効果を得るには、作業効率の向上やトレーサビリティの強化、在庫の可視化、品質管理、スケジューリング精度など、自社が最優先で解決すべき課題をあらかじめ明確にしておくことが重要です。解決したい運用ニーズを事前に整理することで、システム選定のブレを防ぎ、費用対効果の高い導入を実現できます。
業界特有の要件・機能との適合度
検討中のMESが自社の生産形態に適合し、業界固有の規制や基準を満たせるか確認します。業種によって必要な管理項目は異なるため、汎用的な機能だけでなく自社業界への専門性を備えているか見極めることが大切です。
他システムとの連携性と拡張性
ERPや既存の基幹システム、製造設備とスムーズにデータ連携できるかが重要です。将来的な生産ラインの増設や拠点拡大、データ量の増加にも柔軟に対応できる拡張性(スケーラビリティ)を備えたシステムを選びましょう。
現場が使いやすい操作性の評価
どれほど高機能であっても、現場の作業員が直感的に操作できなければ定着しません。画面の見やすさや入力のしやすさなど、現場目線での使いやすさを評価し、日常運用や保守負担が少ないシステムを選ぶことが成功の鍵です。
ベンダーのサポート体制と導入実績
導入時の伴走支援やトレーニングの充実度、本稼働後の手厚いサポート体制を確認します。同業界での導入実績が豊富なベンダーであれば、業界特有の課題に対するノウハウがあり、トラブル時にも迅速な対応が期待できます。
製品の将来性
IoTやAI活用、クラウド対応など、先端技術を取り入れた継続的な機能アップデートが行われているか確認します。将来のスマートファクトリー化や製造DXの推進にも長期的対応できる、将来性の高い製品を選ぶことが重要です。
導入事例や評判の確認
最終決定の前に、類似業界での導入事例やユーザーの評判、口コミをチェックします。可能であればPoC(実証実験)を実施し、実際の運用環境における効果や操作性を事前に検証しておくと導入後のギャップを防げます。
MES導入における課題と解決策
MESの役割を正しく理解していても、実際の導入時にはコスト・システム連携・現場の定着・セキュリティなど様々な壁に直面します。導入後のトラブルを防ぎ、投資効果を最大化するための主な課題と解決策(ベストプラクティス)は以下の通りです。
| 導入時の主な課題 | 課題の背景とリスク | 成功に向けたベストプラクティス |
| 導入プロセスの複雑化 | 計画不足のまま進めると、既存の業務プロセスとの不整合やシステム連携の遅延が生じます。 | 優先度の高いラインから段階的に導入し、事前に明確なスコープと計画を設定します。 |
| データ品質・連携の不整合 | マスターデータが不揃いだと、分析レポートの信頼性が低下し誤った判断につながります。 | 設計段階でデータモデルを標準化し、ERPや現場機器との連携実績が豊富な製品を選びます。 |
| 現場の抵抗・定着の遅れ | メリットが伝わらないと、作業者が従来の紙や手作業へ固執する恐れがあります。 | 役割別のトレーニングを実施し、初期設計から現場の主要メンバーを初期設計から参画させます。 |
| 初期投資コストの負担 | ライセンスに加えインフラや教育費用がかかり、コスト負担が重くなります。 | 段階的な導入で投資費用を分散するか、初期費用を抑えられるクラウド型(SaaS)を検討します。 |
| セキュリティと運用の信頼性 | 機密性の高い生産データを扱うため、システム停止や情報漏洩のリスクに対処が必要です。 | ガバナンス基準を明確化し、堅牢なセキュリティ基盤を持つソリューションを選定します。 |
| 継続的な改善意識の不足 | 導入をゴールにすると、中長期的な運用の定着や改善活動(KAIZEN)が停滞します。 | KPIとダッシュボードを設定し、運用責任者の配置と定期的なレビュー体制を構築します。 |
これらの課題に共通するのは、「事前計画」と「継続的な改善体制」の重要性です。MESは導入して終わりではなく、現場や組織全体でデータと活用方法を育てていくプラットフォームとして運用することが導入効果を高めるうえで重要です。
MESの未来:インダストリー4.0・クラウド・IoT統合
IoTやクラウド、AIなどの技術の進展により、MESにも新たな役割が求められています。今後は、製造現場のデータをリアルタイムに収集・活用し、設備や他の業務システムと連携する基盤として、MESの重要性がさらに高まると考えられます。
ここでは、MESの今後を左右する主な技術トレンドを7つ紹介します。
クラウド型MESプラットフォームの台頭
クラウド型MES(SaaS)は、オンプレミス型に比べて初期インフラコストを抑えやすく、スピーディな導入と優れた拡張性(スケーラビリティ)を実現します。複数拠点にある工場の生産進捗を一元管理できるほか、リモート環境からのデータアクセスにも対応し、リアルタイムな拠点間連携と効率的なマルチサイト運用を後押しします。
IIoT(産業用IoT)との連携強化
産業用IoT(IIoT)機器やセンサーとのリアルタイム連携により、設備データの設備データを自動的に収集・活用しやすくなります。現場のリアルタイム監視にとどまらず、高精度な稼働予測や工程最適化を後押しし、工場のスマートファクトリー化を強力に推進します。
ビッグデータ分析とAIの活用
蓄積された膨大な製造データをAIやビッグデータ技術で解析し、品質異常のパターン特定や設備の予知保全を実現します。データ駆動型の意思決定を自動化・高度化することで、突発停止の防止と歩留まりの向上に貢献します。
モバイルMESアプリの普及
タブレットやスマートフォン対応のモバイルMESアプリにより、現場の作業員や管理者が場所を選ばずリアルタイムでアラートを受信・対応できます。ダッシュボードへの即座なアクセスにより、トラブル発生時の初動対応や作業指示の伝達スピードが大幅に向上します。
サプライチェーン全体との連携強化
MESが自社工場内にとどまらず、サプライヤーの納入状況や需要予測、物流システム(WMS等)と深層連携します。調達から出荷までの一連のプロセスを一気通貫で最適化し、市場変化やサプライチェーンの分断に強い柔軟な生産体制を構築します。
UI/UXの改善とダッシュボードの可視化
直感的に操作できるユーザーインターフェース(UI/UX)や、グラフィカルなリアルタイムダッシュボードの導入が進んでいます。必要な情報をひと目で把握しやすくなり、現場の迅速な判断とアクションをサポートします。
コンプライアンス・規制対応機能の強化
電子バッチ記録(EBR)や自動監査証跡(オーディットトレイル)、電子署名などの機能強化により、製薬・食品・航空宇宙などの厳格な品質規制への対応を支援します。コンプライアンス遵守にかかる工数を削減し、改ざん防止と安全性を高めます。
よくある質問(FAQ)
Q1. MES(製造実行システム)とは?
MESは、工場における製造プロセスの情報をリアルタイムに収集・管理・記録し、製造現場の効率化や品質管理、トレーサビリティの確保を支援するシステムです。 現場の作業効率化、品質向上、トレーサビリティの確保を実現するための製造実行基盤です。
Q2. MESとERPの違いとは?
ERPが企業全体の経営資源や生産計画などを管理するのに対し、MESは製造現場における作業指示、進捗、品質、設備などの製造オペレーションを管理する点に違いがあります。
Q3. MESとERPはどのように連携しますか?
ERPから出力された生産計画や注文データをMESが受け取って現場の作業指示へ落とし込み、MESで収集したリアルタイムの生産実績や在庫・品質データをERPへフィードバックすることで、経営と現場のデータ同期を実現します。
Q4. MESの導入費用の相場はどのくらいですか?
導入費用は工場の規模や必要な機能、既存設備との連携範囲、オンプレミス型かクラウド型(SaaS)かによって大きく異なるため一概には言えませんが、初期費用を抑えて段階的に導入できるクラウド型サービスも増加しています。
まとめ
本記事では、製造実行システム(MES)の基本的な仕組みや主な機能、導入によるメリット、選定のポイント、今後の技術トレンドについて解説しました。
MESは、製造現場のデータを収集・管理し、生産計画と現場の実行をつなぐことで、業務効率化や品質向上を支援するシステムです。導入にあたっては、自社の業務課題や既存システムとの連携、現場での運用を踏まえて、適切なシステムと導入方法を検討することが重要です。
ルビナソフトウエアでは、製造業の業務課題や要件に合わせたシステム開発・導入支援を行っています。MESの導入や製造現場のDXをご検討の際は、ぜひお気軽にご相談ください。